Ne glede na to, ali ustvarjate umetniško delo ali izdelujete končne dele za industrijo, plazemsko rezanje ponuja neomejene možnosti za rezanje aluminija, nerjavečega jekla in več. Toda kaj točno pomeni ta relativno nova tehnologija? V spodnjem prispevku odgovarjamo na najpomembnejša vprašanja, ki se tičejo plazemskega rezanja in plazemskih rezalnikov.
Kaj se boste naučili...
Kako deluje plazemsko rezanje?
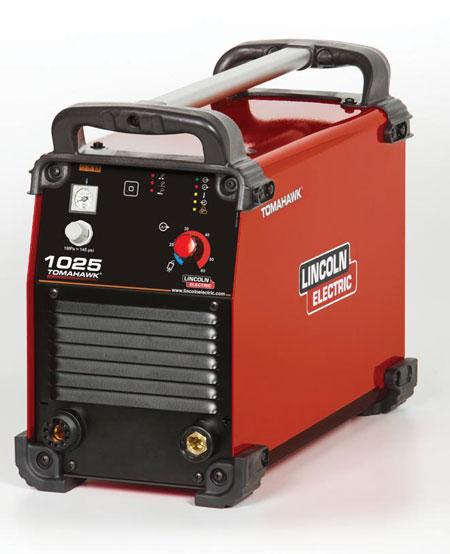
Rezanje s plazmo je proces, pri katerem se električno prevodni materiali razrežejo s pomočjo curka vroče plazme. Tipični materiali, ki jih režejo plazemski rezalniki so jeklo, nerjaveče jeklo, aluminij, medenina, baker in druge prevodne kovine. Plazemsko rezanje se pogosto uporablja v proizvodnji, pri popravilih in obnovitvenih delih ter industrijski gradnji. Zaradi visoke hitrosti in natančnega rezanja, je plazemsko rezanje pogosta izbira tako pri velikih industrijskih CNC aplikacijah kot manjših podjetjih, kjer se materiali pozneje uporabljajo za varjenje.

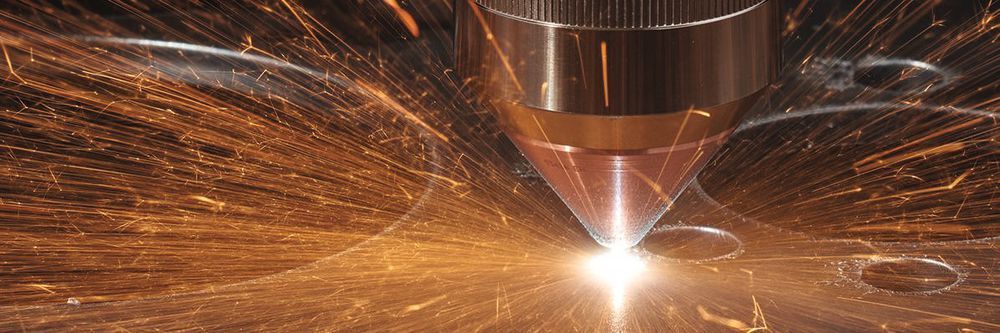
Osnovni proces pri plazemskem rezanju in varjenju pomeni, da se pojavi električni oblok med pištolo in površino rezalnega materiala. Plazma ima dovolj visoko temperaturo da stali rezalni material in dovolj visoko hitrost, da odstrani tekoči material od reza. To se doseže s stisnjenim plinom (kisik, zrak, inertni plin in drugi, odvisno od materiala, ki ga je treba rezati) na rezalni material z visoko hitrostjo skozi šobo. Znotraj plina se torej pojavi oblok med elektrodo pri šobi in rezalnim materialom. Ta električni lok ionizira del plina in ustvari električno prevodni plazemski kanal. Ker tok iz plazemskega rezalnika teče skozi to plazmo, oddaja dovolj toplote, da se topi skozi rezalni material. Hkrati pa hitra plazma in stisnjeni plin pihata staljeno kovino stran in jo s tem ločita od rezalnega materiala.
Rezanje plazme je učinkovit način za rezanje tako tankih kot debelih materialov. Ročni gorilniki lahko običajno režejo do 38 mm debele jeklene pločevine, močnejši računalniško vodeni gorilniki pa lahko režejo do 150 mm debelo jekleno pločevino. Ker plazemski rezalniki proizvajajo zelo vroč in zelo lokaliziran “stožec” za rezanje, so koristni za rezanje in varjenje ukrivljenih ali kotnih listov.
Prednosti in slabosti plazemskega rezanja
Prednosti:
- Delovanje enega ali več gorilnikov, odvisno od serije
- Rezanje vseh električno prevodnih materialov
- Rezanje visokolitnega jekla in aluminijastih materialov srednjih in večjih debelin
- Odlična zmogljivost za rezanje malo do srednje blagega jekla
- Rezanje strukturnega jekla visoke trdnosti z nižjim vnosom toplote
- Visoke rezalne hitrosti (do 10-krat večje kot s plamenskim rezanjem)
- Plazemsko rezanje zagotavlja avtomatizacijo
- Rezanje s plazmo pod vodo omogoča zelo nizko izpostavljenost toploti in nizko raven hrupa na delovnem mestu
Slabosti:
- Omejitev uporabe do 160 mm (180 mm) za suho rezanje in 120 mm za podvodno rezanje
- Nekoliko širši zvar
- Relativno visoka poraba energije
- Laserji ponujajo še višjo kakovost rezanja
- Dražji od sistemov za rezanje oksiacetilena
- Pri suhem rezanju možna visoka raven hrupa
Področja uporabe plazemskega rezanja
Ročni plazma rezalniki se več ali manj uporabljajo v delavnicah za obdelavo tanke kovine, za vzdrževanje tovarn, vzdrževanje v kmetijski dejavnosti, kovinske servisne centre, gradbena dela (npr. zgradbe in mostovi), komercialno ladjedelništvo, prikolice, avtomobilsko industrijo in pri umetniških delih (izdelava in varjenje).
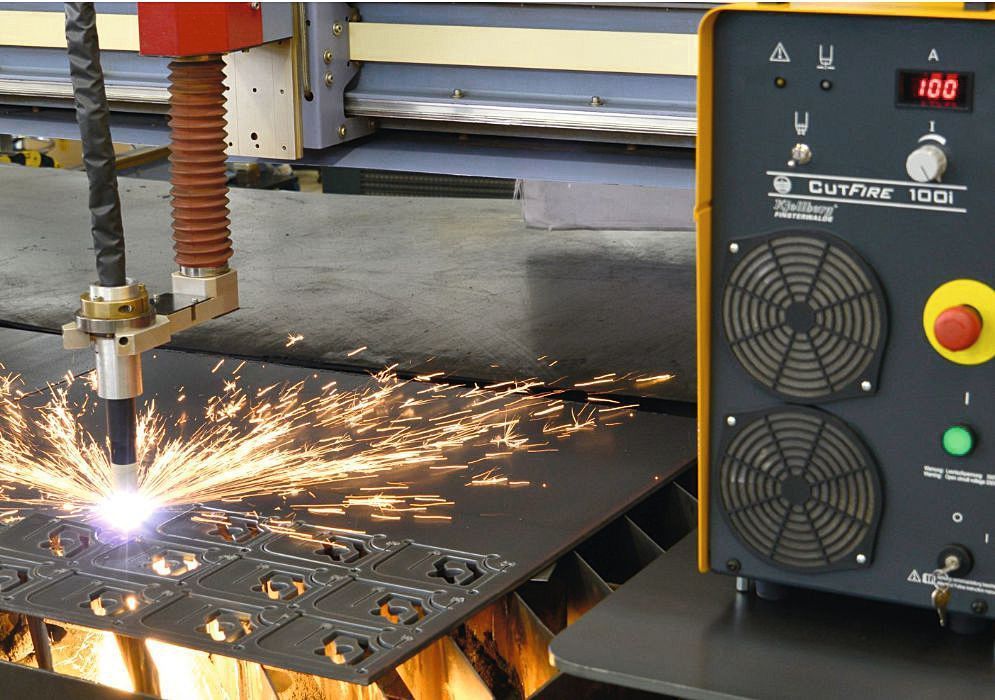
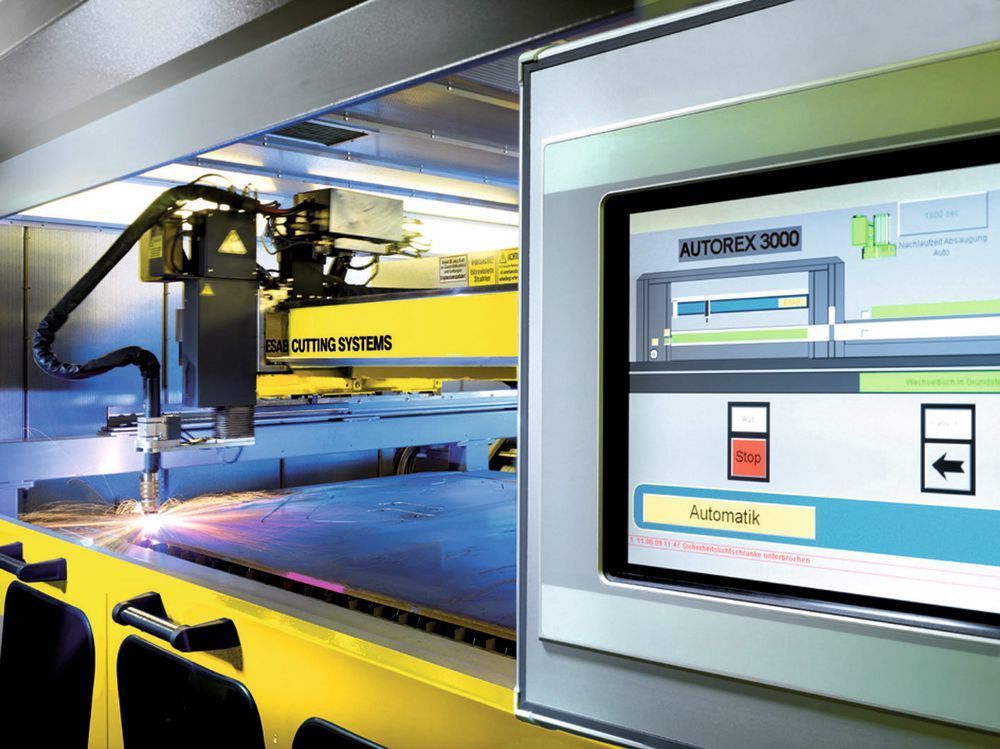
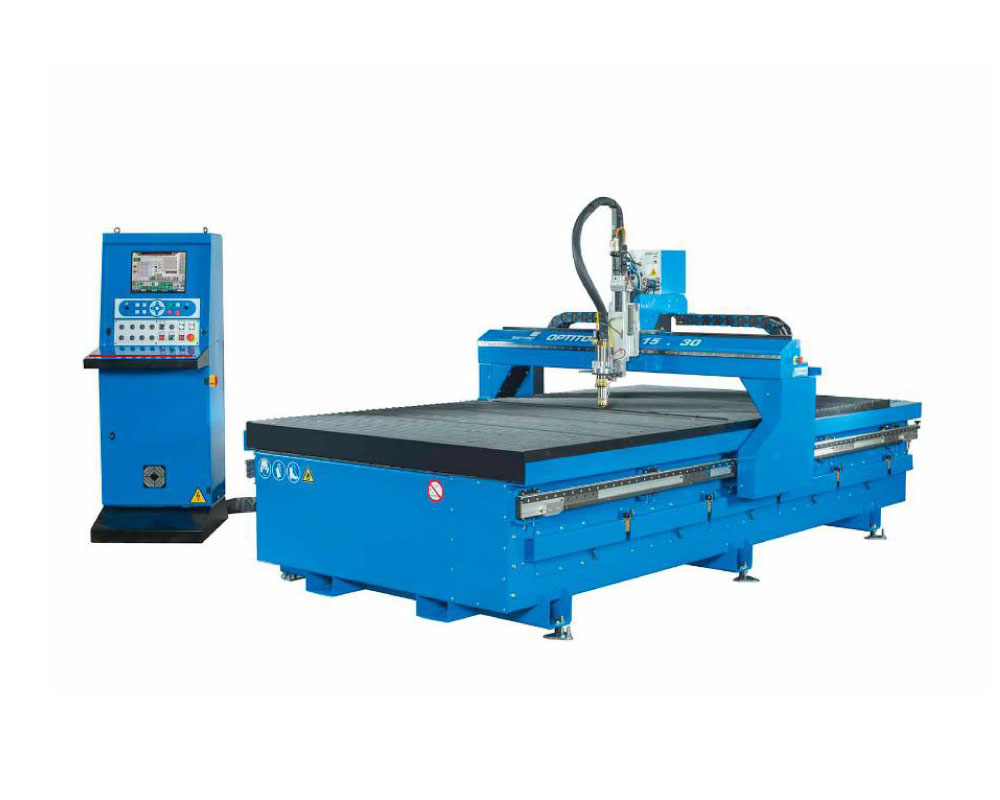
Mehanski plazemski rezalniki so običajno veliko večji od ročnih plazma rezalnikov in se uporabljajo v kombinaciji z rezalnimi mizami. Mehanski plazemski rezalniki se lahko integrirajo v sekalni, laserski ali robotski rezalni sistem. Velikost mehanskega plazemskega rezalnika je odvisna od uporabljene mize in aplikacije. Ti sistemi niso enostavni za manevriranje, zato je treba vse njihove komponente upoštevati skupaj z razporeditvijo sistema še pred namestitvijo.
Proizvajalci pa ponujajo tudi kombinirane naprave, ki so primerne za rezanje in varjenje obenem.
Kdaj so se razvili prvi plazemski rezalniki?
Plazemski rezalniki so veliko novejši kot recimo mig varilni aparati. Rezanje s plazmo se je pojavilo iz varjenja s plazmo nekje leta 1960 in razvilo v zelo produktivni proces za rezanje pločevine in plošč v osemdesetih letih. V primerjavi s tradicionalnim “kovina na kovino” rezanjem, plazemsko rezanje ne proizvaja kovinskih čipov in zagotavlja natančno rezanje. Prvi plazemski rezalniki so bili veliki, počasni in dragi. Zato so se uporabljali predvsem za ponavljanje rezalnih vzorcev za množično proizvodnjo. Kot tudi pri drugih strojnih orodjih je bila CNC (računalniški numerični nadzor) tehnologija uporabljena v plazemskem rezalniku od poznih osemdesetih let do devetdesetih let. Zahvaljujoč tehnologiji CNC so plazemski rezalniki dobili večjo prožnost pri rezanju različnih oblik, ki temeljijo na seriji različnih programiranih navodil. Vendar pa so bili CNC plazemski rezalni stroji običajno omejeni na rezanje vzorcev in delov iz ravnih jeklenih pločevine z le dvema osema gibanja.
Ker se plazemsko rezanje oz. varjenje tudi malenkost razlikuje od klasičnega varjenja pazite tudi, da bo varilna maska ustrezna izbira. Ni namreč vsaka primerna za tovrstno rezanje.
V zadnjih desetih letih so proizvajalci različnih plazemskih rezalnikov razvili popolnoma nove modele z manjšo šobo in tanjšim plazemskim lokom. To omogoča lasersko natančnost na robovih rezalnega materiala. Kar nekaj proizvajalcev je kombiniralo CNC natančnost nadzora z rezalniki za proizvodnjo delov, ki zahtevajo malo ali nič predelav ter poenostavitev drugih procesov, kot je varjenje.
Kaj je toplotno ločevanje?
Izraz “toplotno ločevanje” se uporablja kot glavni izraz za procese, v katerih se materiali izrežejo ali oblikujejo z delovanjem toplote z ali brez rezalnega toka kisika na tak način, da v nadaljnji obdelavi ni potrebna predelava. Trije prevladujoči procesi so plamensko, plazemsko in lasersko rezanje.
Plamensko rezanje
Ko so ogljikovodiki oksidirani, ustvarjajo toploto. Kot pri drugih procesih zgorevanja, plamensko rezanje ne zahteva drage opreme. Vir energije je enostaven za prevoz in večina procesov ne zahteva niti elektrike ne hlajenja vode. Ponavadi zadostuje gorilnik in jeklenka s plinom. Plamensko rezanje je prevladujoči proces za rezanje težkega, nelegiranega in nizko legiranega jekla in se uporablja tudi za pripravo materiala za nadaljnje varjenje. Potem ko se material vžge, je curek kisika vklopljen in povzroči, da material gori. Kako hitro je dosežena temperatura vžiga, je odvisna od plina za gorivo. Hitrost pravilnega reza je odvisna od čistosti kisika in hitrosti kisikovega plina. Visoka čistost kisika, optimizirana zasnova šobe in pravilen gorivni plin zagotavlja visoko produktivnost in zmanjšuje stroške procesa.
Plazemsko rezanje
Rezanje s plazmo je bilo razvilo v petdesetih letih prejšnjega stoletja za rezanje kovin, ki jih ni bilo mogoče vžgati (npr. iz nerjavečega jekla, aluminija in bakra). Pri plazemskem rezanju je plin v šobi ioniziran in osredotočen s posebno obliko šobe. Samo s curkom vroče plazme je možno materiale, kot so plastika (brez prenesenega loka), razrezati. S kovinskimi materiali plazemsko rezanje vname lok med elektrodo in obdelovancem za povečanje prenosa energije. Zelo ozka odprtina šobe se osredotoča na lok in plazemski tok. Izbira prave kombinacije plazme / zaščitnega plina lahko bistveno zmanjša stroške procesa.
Lasersko rezanje
Lasersko rezanje je najnovejša tehnologija toplotnega rezanja in je bila razvita po plazemskem rezanju. Laserski žarek se ustvari v resonatorski votlini laserskega rezalnega sistema. Medtem ko je poraba resonatorja nizka, sta odločilna njegova čistost in pravilna sestava. Posebni resonatorski plin zaščiti naprave in optimizira zmogljivost rezanja. Za rezanje in varjenje se laserski žarek vodi od resonatorja do rezalne glave skozi sistem poti.
Zagotoviti je treba, da je sistem brez topil, delcev in hlapov. Posebej za visoko zmogljive sisteme (> 4KW) je priporočljiv tekoči dušik. Pri laserskem rezanju lahko kisik ali dušik služita kot rezalna plina. Kisik se uporablja za nelegirano in nizko legirano jeklo, čeprav je postopek podoben rezanju s kisikom. Tudi tukaj čistost kisika igra pomembno vlogo. Dušik se uporablja za nerjaveče jeklo, aluminij in nikljeve zlitine, da bi dosegli čist rob in ohranili kritične lastnosti osnovnega materiala.
Vbrizgavanje vode pri plazemskem rezanju in varjenju
Voda se uporablja kot hladilno sredstvo v številnih industrijskih procesih, ki v procesih uporabljajo visoke temperature. Enako velja za vbrizgavanje vode pri plazemskem rezanju. Voda se vbrizga skozi injektor v plazemski lok plazemskega rezalnika. Plazemski lok se običajno ustvari, ko se dušik uporablja kot plazemski plin, kot je v primeru večine plazemskih rezil. Takoj, ko se voda injicira v plazemski oblok, to vodi do visoke omejitve. V tem posebnem postopku se temperatura znatno dvigne na 30.000 ° C in več.
Če primerjamo zgoraj navedene prednosti procesa s konvencionalno plazmo, je razvidno, da sta tako rezalna kakovost in kot rezanja bistveno izboljšana in materiali so optimalno pripravljeni na varjenje. Poleg izboljšanja kakovosti med plazemskim rezanja in povečanjem rezalne hitrosti, obstaja tudi manjše tveganje za dvojno ukrivljenost in zmanjšanje erozije šobe.
VIR (1) ETMM
VIR (2) Manufacturing guide